Artykuł sponsorowany
Dlaczego jubilerskie urządzenia do piaskowania wymagają kontroli ścierniwa i parametrów
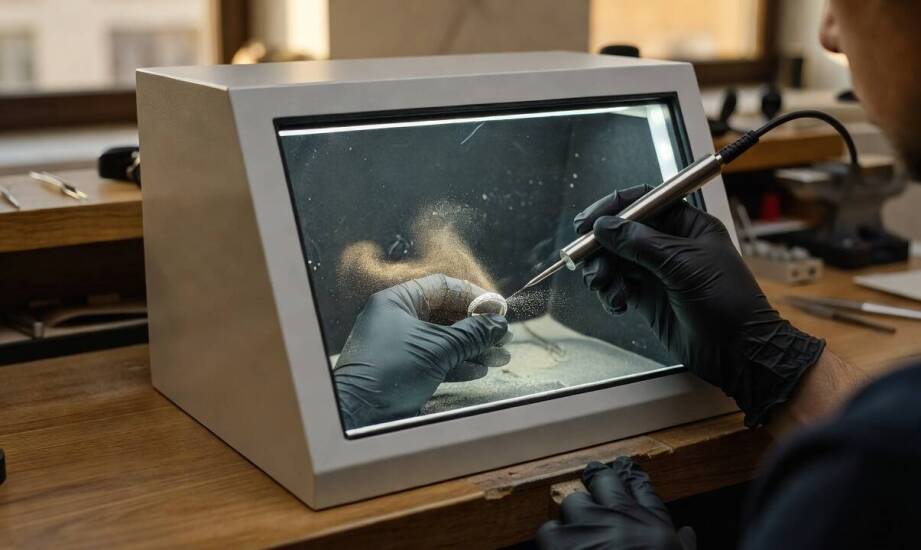
Uzyskanie równomiernego matu na powierzchni biżuterii stawia przed zakładami złotniczymi wysokie wymagania technologiczne. Drobne detale, ostre krawędzie oraz delikatne miejsca lutowane bardzo łatwo ulegają uszkodzeniu podczas niewłaściwie prowadzonej obróbki. Piaskowanie skutecznie ujednolica fakturę metali szlachetnych, jednak wymaga rygorystycznej kontroli parametrów, aby zachować pierwotną geometrię wyrobu. Profesjonalne maszyny do piaskowania stanowią centralny element wykończeniowy zarówno w dużych zakładach produkcyjnych, jak i w mniejszych pracowniach artystycznych. Urządzenia te współpracują z innymi sprzętami jubilerskimi, tworząc spójny ciąg technologiczny. Właściwe poprowadzenie strumienia ścierniwa decyduje o finalnym wyglądzie wyrobu oraz jego podatności na dalsze procesy chemiczne. Brak odpowiedniego sprzętu często prowadzi do nieodwracalnego zniszczenia misternych wzorów.
Kabina, pióro ręczne i stołowe stanowisko piaskujące
Zamknięta kabina do piaskowania charakteryzuje się obecnością szczelnej komory roboczej, zintegrowanych rękawic ochronnych oraz obszernego wizjera. Operator manipuluje pistoletem ciśnieniowym wewnątrz tej przestrzeni, co skutecznie zatrzymuje obieg pyłu w warsztacie i gwarantuje powtarzalność obróbki na większych partiach produkcyjnych. Zastosowanie wyciągów filtrujących w takich systemach pozwala na ciągłą pracę bez ryzyka zanieczyszczenia stanowisk sąsiadujących. Ręczne pióro, określane w branży jako pisak piaskujący, wykorzystuje mechanizm bezpośredniego prowadzenia miniaturowej dyszy tuż przy powierzchni metalu. Rozwiązanie to sprawdza się doskonale przy skomplikowanych oprawach kamieni oraz punktowym matowieniu bardzo małych detali geometrycznych.
Kompaktowe stanowisko stołowe łączy ergonomię małej kabiny z precyzją układu pneumatycznego sterowanego pedałem nożnym. Uruchamianie strumienia stopą uwalnia obie ręce złotnika, co znacznie ułatwia stabilne trzymanie i obracanie miniaturowych elementów pod mikroskopem. Konstrukcja konkretnego urządzenia determinuje sposób prowadzenia dyszy roboczej i wpływa na komfort wielogodzinnej pracy. Złotnicy zajmujący się mikrozakuwaniem kamieni potrzebują sprzętu, który eliminuje ryzyko przypadkowego usunięcia materiału bazowego z okolic krap i łapek trzymających minerał.
Dobór ścierniwa i parametrów obróbki metali
Srebro i złoto wykazują określoną miękkość strukturalną, dlatego obróbka tych kruszców bazuje najczęściej na mikrokulkach szklanych. Szkło o twardości około 6 w skali Mohsa uderza w powierzchnię i zapewnia delikatny, satynowy mat bez inwazyjnego zdzierania wierzchniej warstwy metalu. Działanie kulujące utwardza przy okazji zewnętrzną powłokę wyrobu, zwiększając jego odporność na mikrozarysowania. Tlenek glinu, nazywany powszechnie korundem, charakteryzuje się znacznie wyższą agresywnością oraz ostrymi krawędziami ziaren. Zastosowanie tego chropowatego medium na cienkich ściankach prowadzi do szybkiej deformacji struktury oraz niepożądanego ścienienia profilu obrączki. Długotrwała ekspozycja połączeń lutowanych na twarde ścierniwo często osłabia fizyczne wiązanie spoiny.
Urządzenia precyzyjne pracują zazwyczaj na niskim ciśnieniu roboczym, mieszczącym się w przedziale od 0,1 do 8 barów. Standardowe matowienie większych płaszczyzn wymaga najczęściej ustawienia kompresora na poziomie 6–8 barów. Odległość dyszy od przedmiotu oraz czas naświetlania strumieniem bezwzględnie warunkują gładkość faktury. Zbyt bliskie prowadzenie dyszy zwiększa prawdopodobieństwo głębokiego podcięcia krawędzi w skomplikowanych formach odlewniczych.
Integracja procesu matowienia z cyklem powstawania biżuterii mocno optymalizuje czas pracy całego warsztatu. Użycie strumienia ściernego bezpośrednio po wyjęciu detalu z formy pozwala szybko usunąć twarde resztki gipsu osłaniającego i wyrównać geometrię. Wykonanie tej operacji przed właściwym polerowaniem buduje równy mat bazowy na całym przedmiocie. Złotnik poleruje następnie na wysoki połysk tylko wybrane, wypukłe fragmenty wyrobu, tworząc bardzo wyrazisty kontrast faktur. Przygotowanie metalu przed nakładaniem patyny lub oksydowaniem na zimno wymaga wręcz idealnej czystości chemicznej. Lekko chropowata struktura po kulkowaniu szklanym sprawia, że roztwory wiążą się z kruszcem niezwykle równomiernie. Likwiduje to konieczność dublowania pracy przy żmudnym, ręcznym szlifowaniu pojawiających się przebarwień.
Końcowa jakość wykończenia biżuterii zależy wprost od precyzyjnego dopasowania parametrów ciśnienia i ścierniwa do konkretnego stopu. Świadome zarządzanie siłą uderzenia ziarna minimalizuje nieodwracalne ubytki w srebrze i złocie na każdym etapie powstawania kolekcji. Zlokalizowany pod Warszawą producent maszyn i narzędzi jubilerskich, firma RODENT, od ponad siedmiu dekad dostarcza na rynek zaawansowane rozwiązania technologiczne wspierające obróbkę metali. Wyposażenie pracowni w dedykowane systemy matujące zauważalnie skraca czas niezbędny na późniejsze operacje polerskie. Stabilna praca profesjonalnych układów pneumatycznych zabezpiecza cenne detale przed zniszczeniem i gwarantuje powtarzalność seryjną w każdym nowoczesnym zakładzie złotniczym.
Kategorie artykułów
Polecane artykuły

Przygotowanie masy lejnej do odlewania: co faktycznie zmienia dodatek upłynniający
Gęsta, pozbawiona stabilności masa lejna bezpośrednio przekłada się na problemy z odlewaniem do form gipsowych oraz znaczne wydłużenie cyklu produkcyjnego. Próba ratowania sytuacji poprzez proste dolewanie wody zazwyczaj kończy się niepowodzeniem, ponieważ nadmiar wilgoci potęguje skurcz materiału i

Dokumentacja BHP w zakładzie produkcyjnym przed kontrolą PIP — co najczęściej wywołuje zastrzeżenia
Inspektor Państwowej Inspekcji Pracy rozpoczyna wizytę w zakładzie produkcyjnym od szczegółowej weryfikacji dokumentacji. Dopiero po przeanalizowaniu teczek osobowych i ewidencji urzędnik przechodzi do fizycznych oględzin maszyn oraz poszczególnych stanowisk. Większość pracodawców skupia się na porz